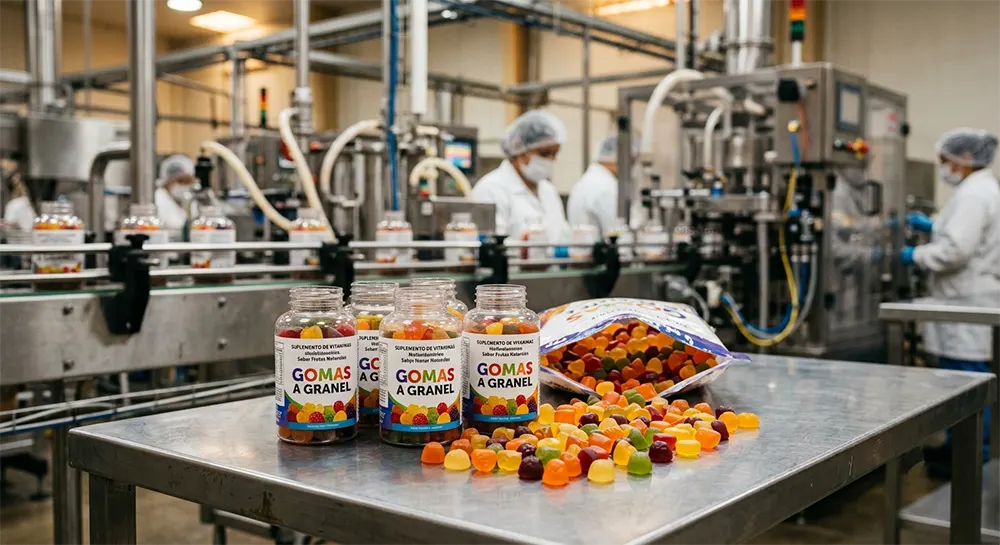
A fabricação de gomas nutricionais não é uma simples extensão da confeitaria. Para quem desenvolve suplementos, é um processo farmacêutico-foodtech onde a formulação, a engenharia térmica, o controle de água e a embalagem precisam trabalhar juntos para entregar dosagem precisa, textura estável e shelf life comercial. Entender esse fluxo completo é o que permite a um comprador diferenciar uma cotação barata de um custo total viável.
Este artigo detalha o processo ponta a ponta como ele acontece em escala industrial, com foco nos pontos de decisão que impactam custo, estabilidade e escalabilidade de Gomas Personalizadas.
Por que a fabricação de gomas exige engenharia de processo
Uma goma é um sistema hidrocoloidal com alta carga de sólidos, baixa atividade de água e ativos sensíveis ao calor, pH e oxigênio. Cada escolha feita na formulação altera o comportamento na linha.
Por exemplo, aumentar a dosagem de citrato de magnésio de 100mg para 200mg por unidade não é apenas dobrar o pó. Isso eleva o teor de sólidos, muda o pH, interfere na gelificação da pectina e pode exigir redução de açúcares para manter o peso final de 3g. Em escala, isso significa ajuste de viscosidade para deposição, tempo de secagem mais longo e risco de sinérese. Uma fábrica de gomas experiente avalia viabilidade técnica, viabilidade comercial e viabilidade regulatória antes de aprovar a fórmula.
Etapa 1 – Engenharia de formulação: a base que define todo o resto
Tudo começa com o brief: ativo, dosagem por porção, claim, público-alvo (vegano, sem açúcar, halal), formato e sabor. A engenharia de formulação traduz isso em uma matriz estável.
Três variáveis críticas:
- Sistema de gel: define textura, condição de processo e compatibilidade vegana. Pectina de alto metoxil exige pH 3,2-3,8 e alto teor de sólidos solúveis. Gelatina oferece elasticidade superior e custo menor, mas não é vegana e tem ponto de fusão baixo. Carragena e amido modificado são alternativas para texturas específicas.
- Atividade de água (Aw) e pH: Aw alvo entre 0,55 e 0,75 é essencial para estabilidade microbiológica e para não degradar vitaminas. pH controla gelificação e sabor, mas pH muito baixo degrada B12, antocianinas e probióticos.
- Carga de ativos e compatibilidade: Minerais alteram sabor e textura. Extratos higroscópicos puxam umidade. Ingredientes lipossolúveis (D3, CoQ10) exigem emulsificação. A ordem de adição importa para evitar precipitação.
Comparação de sistemas de gel para decisão B2B
| Critério | Pectina | Gelatina | Carragena + Amido |
|---|---|---|---|
| Posicionamento | Vegano, clean label, estável em calor | Textura elástica, custo menor | Vegano, custo intermediário, textura curta |
| pH de processo | 3,2 – 3,8 | 4,0 – 5,5 | 3,8 – 5,0 |
| Sensibilidade | Sensível a cálcio e dosagem de sólidos | Sensível a calor >35°C no armazenamento | Pode exigir potássio para firmeza |
| Implicação para Gomas Personalizadas | Ideal para marcas veganas e exportação para climas quentes | Boa para altas cargas de colágeno e textura mastigável | Alternativa para açúcar reduzido |
Etapa 2 – Pré-mistura, cozimento e adição de ativos: onde se perde potência
Na produção industrial, o xarope base (açúcares, xarope de glicose ou alulose, água) é cozido a 105-112°C para atingir o Brix alvo (78-82). O hidrocoloide é hidratado separadamente para evitar grumos. Esses dois fluxos se encontram no tanque de mistura a vácuo.
O ponto crítico para o comprador: retenção de ativos. Vitaminas C, B12, folato e probióticos são termolábeis. Em uma linha bem projetada, eles são adicionados após o cozimento, quando a massa está entre 80-90°C para pectina e 60-70°C para gelatina, com resfriamento controlado e tempo de residência curto. Adicionar o ativo junto com o açúcar no início, erro comum em fábricas sem experiência em suplementos, pode gerar perda de 15-30% de potência e reprovação no teste de teor.
Flavor, cor e acidulante (ácido cítrico, málico) são dosados por último, com controle de pH em linha. A ordem afeta diretamente o masking de minerais e a estabilidade de cor natural.
Etapa 3 – Deposição, moldagem e desmoldagem
A massa é transferida para o depositor Mogul ou sistema starchless com moldes de silicone. Precisão de deposição é de ±2% no peso, fundamental para uniformidade de dosagem. Se a viscosidade não está calibrada, ocorrem caudas, bolhas de ar e variação de peso, o que derruba o rendimento.
Para Gomas Personalizadas com dupla camada ou recheio central, a deposição ocorre em duas etapas sincronizadas. Isso exige validação extra de compatibilidade entre camadas para evitar migração de umidade.
Após deposição, as gomas passam por resfriamento em túnel a 15-20°C para firmar o gel antes da desmoldagem. A desmoldagem precoce gera deformação; tardia gera quebra. O rendimento industrial real, considerando perdas de tanque, tubulação e desmoldagem, costuma ser 3-7% menor que o rendimento teórico de laboratório. É por isso que MOQ não é apenas um número comercial, mas um parâmetro de eficiência.
Etapa 4 – Secagem, cura e revestimento
Diferente de balas, gomas nutricionais precisam de secagem controlada para atingir Aw alvo. Em estufas com circulação de ar a 20-25°C e umidade relativa de 30-40%, as gomas de pectina curam por 24 a 48 horas. Pular ou encurtar essa etapa para acelerar entrega é uma causa clássica de gomas pegajosas, crescimento microbiano e perda de forma no transporte.
O revestimento tem função técnica:
- Óleo e cera de carnaúba: barreira antiaderente e brilho.
- Areamento com xilitol ou eritritol: para versões sem açúcar, melhora manuseio e percepção sensorial.
- Revestimento entérico ou de barreira: necessário quando o ativo é sensível à umidade ou quando se deseja reduzir aftertaste metálico de ferro ou zinco.
A escolha do revestimento altera o custo de material, o tempo de tamboreamento e a necessidade de embalagem com barreira.
Etapa 5 – Controle de qualidade em uma fábrica de gomas profissional
Controle de qualidade não é apenas análise final. Uma linha GMP estruturada controla em processo:
- Brix, pH e viscosidade a cada batch de xarope.
- Peso médio de 20 gomas, uniformidade de conteúdo, teste de teor por HPLC quando aplicável.
- Aw, teste microbiológico e inspeção visual (cor, forma, presença de ar).
- Estabilidade acelerada e de longa duração para validar textura e potência ao longo de 12-24 meses.
Dois fabricantes podem cotar a mesma fórmula com preços diferentes porque um inclui testes de retenção pós-cozimento, validação de mistura e documentação completa de rastreabilidade, enquanto o outro entrega apenas análise de produto acabado. Para marcas que exportam para EUA e UE, essa documentação é parte do custo total.
Etapa 6 – Envasado final: embalagem como estratégia de estabilidade
A embalagem em fabricação de gomas faz parte do sistema de estabilidade. Gomas de pectina são menos sensíveis ao calor, mas ainda higroscópicas. Gomas de gelatina sofrem fusão acima de 35°C.
Decisões técnicas de embalagem:
- Frasco PET + dessecante + selo por indução: padrão para varejo nos EUA, bom custo e barreira moderada.
- Stand-up pouch com camada metalizada e zíper: barreira superior a oxigênio e luz, importante para ômega-3, probióticos e cor natural.
- Contagem automática e controle de oxigênio residual: evita oxidação de sabor e perda de potência.
Mudar a embalagem no final do projeto sem revalidar Aw e teste de permeabilidade pode comprometer o shelf life. É por isso que a discussão de packaging deve começar na fase de formulação.
Onde a maioria dos projetos de Gomas Personalizadas falha no scale-up
Em nossa experiência consultiva, três falhas se repetem:
1. Fórmula de laboratório sem margem de processo: funciona em 1kg, mas em 300kg a viscosidade impede deposição. A solução é reformular com ajuste de sólidos e pré-teste em piloto de 50kg.
2. Subestimar interação ativo-matriz: cálcio inativa pectina, alta dose de vitamina C derruba pH abaixo de 3,0 e impede gelificação. Isso exige sistema tamponado ou mudança de hidrocoloide.
3. Cotação focada apenas em preço por unidade: um preço baixo que não inclui cura completa, revestimento de barreira e teste de estabilidade resulta em devolução, textura colada e reclamação de cliente. O custo total inclui rendimento, reprovação de lote, estabilidade e logística.
Para um comprador B2B, o piloto industrial é a etapa mais barata para evitar esses riscos. Produzir 30-100kg em condições reais de linha revela comportamento de viscosidade, retenção e secagem que o laboratório não mostra.
Checklist para avaliar um parceiro de fabricação
Ao avaliar uma fábrica de gomas para OEM/ODM, valide além da capacidade:
- Capacidade real de engenharia de formulação para alta dosagem e ativos sensíveis, não apenas execução de receita pronta.
- Controle de parâmetros críticos em linha: Brix, pH, temperatura de adição de ativos, Aw final.
- Infraestrutura de cura e secagem dedicada, com controle de temperatura e UR.
- Sistema de qualidade com documentação de lote, COA, testes de potência pós-processo e rastreabilidade de matéria-prima.
- Experiência com seu mercado alvo: requisitos de rotulagem, certificações (FDA, BRC, FSSC 22000, HALAL, KOSHER, Vegan) e formatos de embalagem.
- Transparência sobre MOQ, rendimento e lead time real, incluindo tempo de cura.
Perguntas frequentes para compradores técnicos
Qual a diferença de custo entre pectina e gelatina na prática?
A matéria-prima de pectina é mais cara, mas oferece estabilidade em climas quentes e claim vegano que permite preço de venda maior. Gelatina tem custo menor e textura mais elástica, porém pode exigir cadeia fria no verão. A decisão deve considerar custo de formulação + custo de estabilidade + posicionamento de marca, não apenas preço por quilo de gel.
Qual MOQ é realista para Gomas Personalizadas?
MOQ depende do tamanho do molde, Brix e tempo de cura. Para formas padrão, muitas fábricas trabalham com 100-300kg por SKU. Formas customizadas exigem molde novo e MOQ maior para diluir setup de linha e perdas de tanque. Validar o MOQ com base no rendimento real, não teórico, evita ruptura de estoque.
Como garantir dosagem uniforme do ativo?
Uniformidade vem de pré-mistura do ativo com parte do xarope, adição em temperatura controlada, mistura a vácuo para remover ar e depositor calibrado. Exija teste de uniformidade de conteúdo no piloto, não apenas teor médio.
Posso mudar sabor ou cor depois do piloto sem refazer tudo?
Mudança de sabor ou cor natural altera pH e Aw e pode afetar textura. Troca de aroma sintético para natural, por exemplo, pode exigir ajuste de acidulante e revestimento. Qualquer mudança após piloto requer revalidação curta de textura e estabilidade acelerada de 4-6 semanas.
Que documentos devo pedir antes de fechar produção?
Especificação de matéria-prima, ficha de formulação com Aw alvo, pH alvo e Brix, fluxograma de processo com pontos críticos, plano de controle de qualidade, COA modelo e relatório de estabilidade de referência para sistema de gel similar.
Jack Luo|Consultor Técnico Sênior, Centro de Pesquisa em Nutrição Representando a Gothink Biology.
[Shenzhen Gothink Biotech Co., Ltd. é um fornecedor de suplementos nutricionais com sede na China que oferece serviços OEM, ODM, CMO e CDMO. Nossa instalação certificada por GMP conta com sala limpa classe 100.000 com produção diária de 16 toneladas e capacidade anual de 5.000 toneladas. Possuímos certificações incluindo ISO9001, ISO22000, HACCP, FDA, HALAL, GMP, KOSHER, BRC, FSSC 22000, PJPH e Vegan. Nossa equipe de P&D, liderada por cientistas com experiência de pós-doutorado em instituições como Cold Spring Harbor Laboratory e Emory University, apoia o desenvolvimento de formulações personalizadas nas categorias de gomas, cápsulas, comprimidos, pós, líquidos e gotas.]